Artykuł sponsorowany
Złom ze stali wsadowy i niewsadowy — jak klasyfikacja zmienia przyjęcie partii
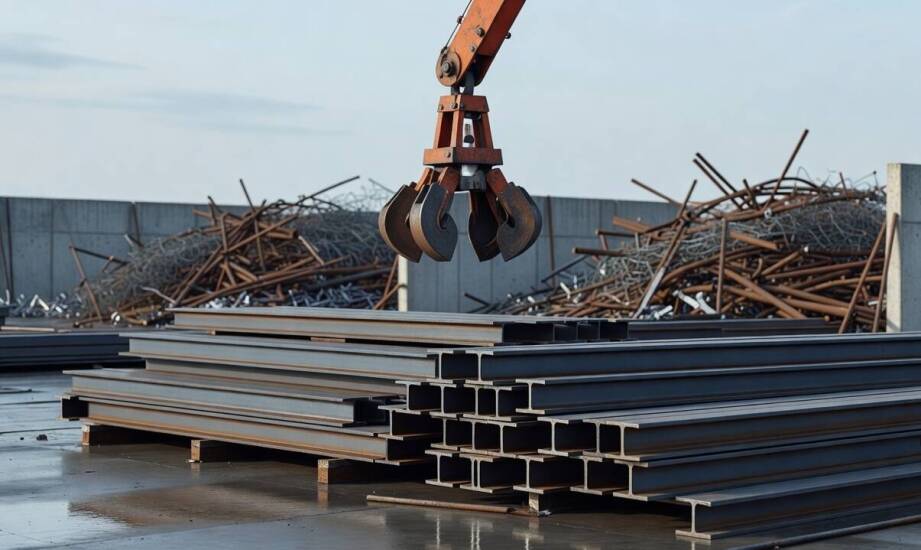
Dwie partie stali o zbliżonej wadze i identycznym pochodzeniu bardzo często trafiają do zupełnie różnych kategorii cennikowych podczas weryfikacji. Pierwsza z nich składa się z czystych, równych kawałków grubej blachy. Druga zawiera dokładnie takie same elementy konstrukcyjne, jednak mocno pokryte farbą, zaatakowane głęboką rdzą lub połączone trwale z fragmentami zaprawy betonowej. Osoba oceniająca materiał w punkcie zbiórki przydzieli je do osobnych grup ze względu na stan powierzchni oraz konieczność ewentualnego przetworzenia. Klasyfikacja surowca zależy bowiem od jego fizycznej formy, poziomu zanieczyszczeń oraz gotowości do dalszego wykorzystania w hutnictwie. Właściwe rozpoznanie parametrów metalu pozwala zakładom przetwarzającym odpady zoptymalizować proces transportu i przygotowania ładunku. Zrozumienie tych zasad ułatwia dostawcom odpowiednie posortowanie elementów jeszcze przed ich przekazaniem.
Podstawowe różnice między stalą wsadową a niewsadową
Złom wsadowy stanowi materiał przygotowany do bezpośredniego umieszczenia w piecu hutniczym. Charakteryzuje go odpowiednio ograniczona wielkość poszczególnych detali oraz znikoma zawartość zanieczyszczeń. Taka powtarzalna forma pozwala na natychmiastowy przetop bez stosowania dodatkowych zabiegów. Złom niewsadowy wymaga z kolei zaawansowanej obróbki mechanicznej przed ponownym użyciem w przemyśle stalowniczym. Zakłady recyklingowe muszą poddać go cięciu palnikiem, rygorystycznemu prasowaniu lub dokładnej segregacji gabarytowej. Granica oddzielająca obie te kategorie rzutuje bezpośrednio na warunki odbioru partii. Surowiec gotowy do pieca zawsze uzyskuje wyższą wartość rynkową i wymaga znacznie krótszego czasu obsługi na placu.
Jakość dostarczanego materiału rośnie wraz z jednorodnością określonego gatunku stopu i brakiem domieszek innych metali. Wymiary oraz grubość ścianek wyznaczają przynależność do odpowiednich podkategorii. Wiele hut przyjmuje ogólną zasadę, że elementy o grubości powyżej czterech milimetrów i gabarytach rzędu półtora metra długości mogą otrzymać klasę wsadową. Konkretne progi grubości zależą jednak ściśle od wymagań technicznych docelowego odbiorcy i parametrów jego pieców topielnych. Podobnie wygląda kwestia maksymalnych wielkości ładunku, gdzie dopuszczalne objętości różnią się w poszczególnych zakładach metalurgicznych. Odpowiedni rozmiar i czystość powierzchni wyraźnie przyspieszają proces recyklingu. Taki stan fizyczny redukuje wysokie koszty energetyczne związane z obróbką wstępną.
Zanieczyszczenia i czynniki determinujące obniżenie klasy
Obecność głębokiej rdzy, starych powłok malarskich oraz elementów z tworzyw sztucznych drastycznie obniża parametry jakościowe dostarczonej partii. Często spotykanym problemem są również bryły przylegającego betonu oraz nierozłączne połączenia konstrukcji stalowych z detalami wykonanymi z mosiądzu czy aluminium. Wspomniane wady wymuszają wdrożenie uciążliwych procedur dodatkowego czyszczenia oraz powolnej separacji mechanicznej na poszczególne frakcje. Taki scenariusz wyraźnie wydłuża całą ścieżkę przetwórstwa i zmniejsza rynkową przydatność przywiezionego towaru. Surowiec mocno obciążony metalami nieżelaznymi lub trudnymi do usunięcia wtrąceniami niemetalicznymi nie spełnia rygorystycznych norm hutniczych i automatycznie trafia do grupy niewsadowej.
Przekazując profesjonalnym firmom odpady metalowe, dostawcy muszą zawsze uwzględniać ogólnokrajowe standardy rynkowe. Podczas weryfikacji złomu stalowego w Szczecinie punkty zbiórki szczegółowo kontrolują stopień jednorodności partii przed przydzieleniem jej do stosownej kategorii. Zgodnie z powszechnie obwiązującymi zasadami w branży recyklingowej, bez wdrażania dodatkowej obróbki klasyfikuje się wyłącznie frakcje w pełni czyste. Firma In Common Recycling realizuje odbiór odpadów, opierając się na precyzyjnym ważeniu sprzętem elektronicznym oraz obiektywnej analizie parametrów fizycznych materiału. Jeśli ładunek wykazuje objawy zaawansowanej korozji lub zawiera grube izolacje, wymaga profesjonalnego przygotowania maszynowego przed określeniem finalnego przeznaczenia. Wczesna diagnostyka zanieczyszczeń pozwala zachować wysoką płynność obsługi logistycznej.
Umiejętna segregacja odpadów przed zaplanowanym transportem na plac zmienia późniejszy odbiór całego ładunku. Zdecydowane oddzielenie grubych i czystych elementów od cienkich detali pokrytych farbą ułatwia uzyskanie korzystniejszych parametrów weryfikacyjnych. Ręczne usunięcie fragmentów betonu, demontaż elementów miedzianych oraz oczyszczenie łatwo dostępnych powłok zwiększają szansę na zakwalifikowanie partii do wyżej wycenianej grupy wsadowej. Wstępne uporządkowanie materiału opłaca się szczególnie w przypadku transportów wielkogabarytowych realizowanych autami ciężarowymi. Niewielki nakład czasu przeznaczony na rzetelne przygotowanie towaru pozwala uniknąć automatycznego obniżenia kategorii z powodu nagromadzonych zanieczyszczeń. Świadome operowanie kategoriami odpadów metalowych wspiera obieg zamknięty surowców i ułatwia codzienne funkcjonowanie nowoczesnych rynków odzysku.
Kategorie artykułów
Polecane artykuły

Czy produkcja części do maszyn i urządzeń jest droga?

LPG jako alternatywa
Wzorzyste serwetki do decoupage: Jakie motywy są najpopularniejsze?