Artykuł sponsorowany
Jak taśma, szczotka i walec wpływają na włókna oraz chropowatość drewna
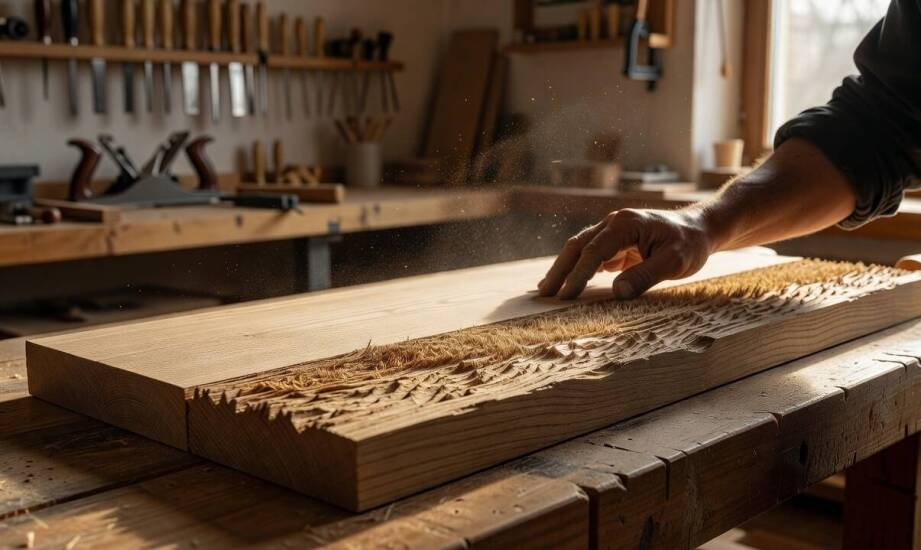
Deska surowa z sosny, świerku, dębu czy jesionu stanowi materiał o ogromnej podatności na różnorodne techniki obróbki mechanicznej. Ten sam fragment drewna może po przejściu przez park maszynowy stać się idealnie gładki, przypominając niemal taflę szkła, albo uzyskać wyraźną, mocno wyczuwalną pod palcami strukturę słojów. Wybór odpowiedniego mechanizmu ściernego determinuje ostateczne przeznaczenie elementu w produkcji meblarskiej lub budowlanej. Zakłady stolarskie i producenci elementów drewnopochodnych muszą od samego początku decydować, czy powierzchnia będzie przygotowywana pod jednolity lakier wysokopołyskowy, czy raczej zachowa swój surowy, rustykalny charakter. Właściwa obróbka powierzchniowa wymaga dogłębnego zrozumienia, jak poszczególne narzędzia oddziałują na zróżnicowaną strukturę komórkową surowca drzewnego.
Mechanika szlifowania taśmowego i proces szczotkowania drewna
Szlifowanie taśmowe opiera się na równomiernym usuwaniu cienkich warstw materiału z całej płaskiej powierzchni obrabianej deski. Długa taśma ścierna porusza się w jednym, ściśle określonym kierunku wzdłuż lub w poprzek włókien, sukcesywnie wygładzając zarysowania po wcześniejszym cięciu. Narzędzie szlifuje jednocześnie twarde i miękkie partie drewna, nie zważając na naturalne zróżnicowanie rocznych przyrostów. Proces ten nie selekcjonuje włókien według ich gęstości, co ostatecznie pozwala uzyskać wysoce jednolitą i płaską płaszczyznę. Taka idealna gładkość jest bezwzględnie wymagana przy wielkoseryjnej produkcji nowoczesnych frontów meblowych, blatów kuchennych czy klasycznych paneli podłogowych.
Zupełnie inny mechanizm działania wykazuje proces szczotkowania, który celowo podnosi luźne włókna i mechanicznie odsłania naturalny rysunek słojów. Maszyny wyposażone w obrotowe szczotki stalowe lub specjalistyczne głowice nylonowe z ziarnem ściernym agresywniej wybierają miękką tkankę wczesną drewna. Twardsza tkanka późna stawia większy opór i pozostaje nienaruszona, dzięki czemu słoje stają się wyraźnie wypukłe. Powierzchnia zyskuje specyficzną, falistą chropowatość, która wiernie naśladuje efekt naturalnego starzenia się materiału pod wpływem warunków atmosferycznych. Taki zabieg zmienia całkowicie odbiór wizualny i haptyczny gotowego wyrobu, nadając mu unikalną głębię oraz maskując drobne uszkodzenia mechaniczne powstające podczas codziennego użytkowania.
Obróbka walcowa, parametry skrawania i aplikacja powłok
W przypadku przemysłowej obróbki wielkoformatowych płyt, długich desek podłogowych i szerokich blatów kluczową rolę odgrywa mechaniczne wyrównywanie walcowe. Ciężkie walce kalibrujące lub bębny szlifierskie zapewniają stabilny i jednorodny docisk na całej szerokości przesuwanego elementu. Takie rozwiązanie technologiczne gwarantuje utrzymanie rygorystycznej powtarzalności wymiarowej nawet przy bardzo długich seriach produkcyjnych. Maszyny stosowane w przemyśle drzewnym różnią się pod tym względem od urządzeń z innych sektorów. Na przykład szlifierki do metalu pracują na surowcach o stałej gęstości, podczas gdy agregaty stolarskie muszą nieustannie kompensować zmienną strukturę drewna, obecność sęków oraz jego naturalną higroskopijność.
Jakość uzyskanej powierzchni zależy bezpośrednio od precyzyjnego ustawienia ziarnistości materiałów ściernych, siły docisku trzewika, prędkości posuwu elementu oraz wilgotności samego surowca. Zbyt agresywna gradacja papieru w początkowej fazie pracy generuje głębokie rysy, które są trudne do zatarcia na późniejszych etapach. Z kolei zbyt silny nacisk narzędzia lub zbyt szybka prędkość obrotowa prowadzą do powstawania ciemnych przypaleń na skutek drastycznego wzrostu temperatury tarcia. Równie istotnym czynnikiem jest woda zawarta w komórkach. Obróbka materiału o dużej wilgotności potęguje zjawisko podnoszenia się włosa drzewnego i mocno zwiększa ryzyko niekontrolowanego wyrywania całych pęczków włókien.
Odpowiednio dobrany cykl szlifierski ma krytyczne znaczenie tuż przed etapem lakierowania, olejowania lub bejcowania. Zamknięta, wyszlifowana taśmowo płaszczyzna zapewnia równomierne wchłanianie płynnych powłok ochronnych bez powstawania nieestetycznych plam. Z kolei powierzchnia głęboko szczotkowana wymaga odmiennego, często natryskowego cyklu wykończeniowego. Aplikacja lakierów lub bejc musi przebiegać bardzo cienkimi warstwami, aby gęsty preparat chemiczny nie zalał i nie wyrównał wypracowanego wcześniej trójwymiarowego reliefu.
O ostatecznym sukcesie produkcyjnym decyduje pełna zgodność ruchu narzędzia ściernego z charakterystyką gatunkową drewna oraz zakładanym projektem wzorniczym. Ta sama partia dębiny wymaga użycia zupełnie innej konfiguracji maszyn w zależności od tego, czy produkt finalny ma przypominać lustrzaną gładkość, czy surową strukturę rustykalną. W profesjonalnym doborze przemysłowych technologii dla zakładów stolarskich specjalizuje się firma Dobre Maszyny, która od 2009 roku działa w opolskiej Centawie. Przedsiębiorstwo dostarcza zaawansowane szczotkarki oraz szlifierki własnej serii DMS, wspierając skomplikowane procesy wykańczania powierzchni drewnianych. Firma współpracuje z globalnymi dostawcami technologii, takimi jak Flex Trim, Rosales, MC czy Ceetec, a od 2013 roku z powodzeniem projektuje i buduje autorskie automaty lakiernicze. Takie podejście umożliwia producentom mebli pełną kontrolę nad linią produkcyjną – od pierwszej kalibracji surowej deski, aż po nałożenie ostatecznej warstwy zabezpieczającej.
Kategorie artykułów
Polecane artykuły

Czy produkcja części do maszyn i urządzeń jest droga?

Jak wydobywa się srebro?

LPG jako alternatywa
